 中文简体


Egy fröccsöntő gép műanyag pelletet, szilikont vagy más olvadékban feldolgozható keveréket készít kész alkatrészsé. Megolvasztja az anyagot, nyomás alatt befecskendezi egy zárt formába, megtartja, amíg az alkatrész lehűl, majd kinyitja a formát és kilöki az alkatrészt. A tonnatartalom, a csavar átmérője, a befogási elrendezés és a vezérlő típusa mind olyan részlet, amely ezt a négy műveletet szolgálja.
A praktikus válasz bárki számára, aki méretet választ vagy vásárol, rövidebb. Illessze a szorítóerőt az alkatrész kivetített területéhez, illessze a lövés kapacitását az alkatrész súlyához és a futószalaghoz, és igazítsa a gép függőleges vagy vízszintes elrendezését az alkatrész betöltési, ellenőrzési és eltávolítási módjához. Helyezze ezt a három döntést, és a legtöbb hátralévő döntés a helyére kerül; tévedjen, és a vezérlő egyetlen funkciója sem kompenzálja.
Függőleges vagy vízszintes: először döntse el ezt
A vízszintes gépek dominálnak a kis, egyszerű alkatrészek nagy volumenű automata fröccsöntésében, míg a függőleges gépek a lapkás fröccsöntésnél, a többállásos munkánál és minden olyan munkánál, ahol a szerszámterülethez való hozzáférés beállítja a ciklusidőt.
| Aspect | Vízszintes | Függőleges |
|---|---|---|
| Egységenkénti alapterület | Hosszabb lábnyom, gyakran 2-3 m | Kompakt, gyakran 2 m alatti |
| Penész mozgás | Vízszintesen nyílik, az alkatrészek gravitáció hatására leesnek | Függőlegesen nyílik, egy része az alsó felén nyugszik |
| Beillesztés betöltés | Szüksége van egy robotra vagy egy kínos elérésre | A kezelő elölről, egyenesen lefelé terhel |
| Tipikus részek | Vékonyfalú csomagolás, záróelemek, egyszerű házak | Csatlakozók, kábelszerelvények, díszítőelemek, LSR tömítések |
| Közös mennyiségi sáv | 50-1000 tonna és felette | 15-250 tonna, kérésre nagyobb is |
A függőleges tájolás nem jelent kompromisszumot kis alkatrészek esetében. Ugyanerre a kérdésre más a válasz: hogyan lehet a legkevesebb kezelés mellett anyagot a formába, és kész alkatrészeket kihozni belőle?
A formázási ciklus négy mozdulatban
Minden fröccsöntési ciklus egy szorítás, befecskendezés, hűtés és kilökődés, és szinte minden minőségi probléma e négy szakasz valamelyikére vezethető vissza.
- Szorító és zár. A forma bezárul, és a bilincs tartja az üreg nyomásával szemben. Túl kevés erő villanásként jelenik meg; túlságosan megviseli a formát és a kötőrudat.
- Injekciós. A csavar előre mozog, kitöltve az üreget a kaputól kifelé. A lövés mérete, a befecskendezési sebesség és az átkapcsolási pont dönti el, hogy az alkatrész kitölti vagy rövidebb.
- Tartsa és hűtse le. A nyomás megmarad, amíg a kapu lefagy és az alkatrész összezsugorodik. A tartási és hűtési idő általában a ciklus nagy részét teszi ki.
- Nyissa ki és vegye ki. A forma kinyílik, és a kilökőcsapok vagy egy lehúzólemez kinyomja az alkatrészt. A kilökési egyensúly eldönti, hogy a vékony bordák és a kiemelkedések túlélik-e a ciklusok ezreit.
Mivel a sorozat több millió felvételen át ismétlődik, az ismételhetőség fontosabb, mint bármely adatlap csúcsértéke.
Függőleges konfigurációk, amelyekkel az ajánlatlapon találkozhat
A függőleges fröccsöntő gépeket elrendezések családjaként értékesítik, nem pedig egyetlen modellként, és az elrendezés határozza meg, hogy a kezelők fizikailag mit tehetnek egy műszak alatt.
- Normál függőleges: egyetlen alsó lap, a legegyszerűbb és gyakran a legköltséghatékonyabb választás kis lapkákhoz.
- Egyszemélyes tolóasztal: az alsó formafél balra és jobbra ingadozik, így az egyik állomás formálódik, míg a másik meg van töltve.
- Dupla csúszóasztal: két betöltési pozíció, akkor hasznos, ha több kis betétet kell behelyezni egy lövésre.
- Forgóasztal: két-négy alsó állomás indexel egy bilincs alatt, így a töltés és a hűtés átfedi egymást.
- Elektromos függőleges: szervohajtású, megismételhető és előnyben részesített, ahol a tisztaság és a vékony falak számítanak.
- Többszínű és függőleges-vízszintes: két injekciós egység két anyaghoz vagy két színhez egy ciklusban.
- Testreszabott nagy alacsony bázis: alacsony munkamagasság nehéz vagy terjedelmes alkatrészekhez, mint például az autókárpit.
 Szabványos függőleges fröccsöntő gép a betétek elhelyezéséhez Függőleges mold closing and injection layout saves space and supports manual or robotic insert placement for complex parts needing high-precision alignment. Termék megtekintése →
Ha az alkatrészen van betét, akkor kezdje a beszélgetést azzal, hogy leírja, hogyan jut el a betét a formához kézzel, tálcán vagy adagolón keresztül. Ez a válasz gyorsabban leszűkíti a konfigurációt, mint bármely mennyiségszámítás.
Három szám, amely eldönti, hogy a gép megfelel-e
A szorítóerő, a lövéskapacitás és a kötőrúd hézaga több jelölt gépet küszöböl ki, mint bármely más specifikáció, ezért ellenőrizze ezeket, mielőtt bármi másról beszélne.
| Specifikáció | Mit irányít | Mit kell ellenőrizni |
|---|---|---|
| Szorítóerő | A forma zárva tartása az üreges nyomás ellen | A vetített részterület szorozva egy üregnyomástényezővel, plusz a margóval |
| Lövés kapacitás | Mennyi olvadékot tud leadni a hordó lövésenként | Részsúly plusz futó, párnaráhagyással |
| Rúd hézag és formamagasság | Függetlenül attól, hogy a forma fizikailag illeszkedik-e | Forma szélessége, magassága és vastagsága a lemezekhez képest |
| Csavar átmérője | Plasztifikációs sebesség a befecskendezési nyomással szemben | Cikluscél és anyagviszkozitás |
| Száraz ciklusidő | A valós ciklusidő becslésének alapértéke | Adja hozzá az alkatrész befecskendezési, tartási és hűtési idejét |
A két szállító névleges lövésméretének öt százalékos különbsége általában a csavar eltérő geometriáját tükrözi, nem pedig a valódi kapacitáshézagot, ezért hasonlítsa össze a csavarátmérőt, a hossz-átmérő arányt és a befecskendezési nyomást.
Szervó- és elektromos meghajtók: Ahol a pénz visszatér
A szervohidraulikus és teljesen elektromos hajtások költségét az ismételhetőség és az energiafelhasználás révén érik el, nem pedig az alacsonyabb vételáron.
A fix lökettérfogatú hidraulikus gépeken a szivattyú folyamatosan szállítja az áramlást a ciklus hosszú hűtési szakasza alatt, és ezt az üresjárati energiát éveken keresztül minden lövésnél megfizetik. A szervohajtások a szivattyú teljesítményét az egyes fázisok igényeihez igazítják, ami csökkenti a lövésenkénti energiát, és egyenletesebben tartja a befecskendezési sebességet. Ugyanez a logika vonatkozik rá szervo meghajtó frissítések függőleges platformokon, ahol az előny a vékonyfalú kitöltésben és a hosszú műszakon keresztüli ismételhetőségben mutatkozik meg.
A gép hozzáigazítása az alkatrészhez, nem a prospektushoz
Az iparági nyelv hasznos szűrő: az orvosi, 3C és autóipari vásárlók különböző dolgokat kérnek az azonos géposztályból.
Orvosi és 3C alkatrészek
A kis, vékony falú alkatrészek szűk mérettűréssel és szigorú tisztasági követelményekkel késztetik a vásárlókat az elektromos függőleges gépek felé. A zárt hurkú befecskendezési szabályozás, a stabil olvadékhőmérséklet és az alacsony szennyeződési kockázat többet jelent, mint a nyers mennyiség, és az ilyen gépeket általában kis csavarral, tisztatér-barát felülettel és dokumentált ismételhetőségi adattal írják elő.
 Elektromos függőleges fröccsöntő gép precíziós betétes fröccsöntéshez Az elektromos hajtás és a függőleges formamozgás a nagy pontosságú betét-injektálást és precíziós alkatrészeket célozza meg, különösen a kis méretű alkatrészeket, amelyek szigorú tűréshatárt és tisztaságot igényelnek. Termék megtekintése →
Autóipari belső és külső alkatrészek
A nagy díszítőelemek, a konzolok és a belső panelek az alacsony munkamagasságot, a nagy nyomólapméretet és a daru nélkül is megrakható prést kedveznek. A függőleges hidraulikus présgépek vagy az autóipari külső formázógépek gyakran olyan munkát végeznek, amelyet egy szabványos fröccsöntő egység nem tud, különösen a kompressziós és alacsony nyomású alakítási útvonalakon.
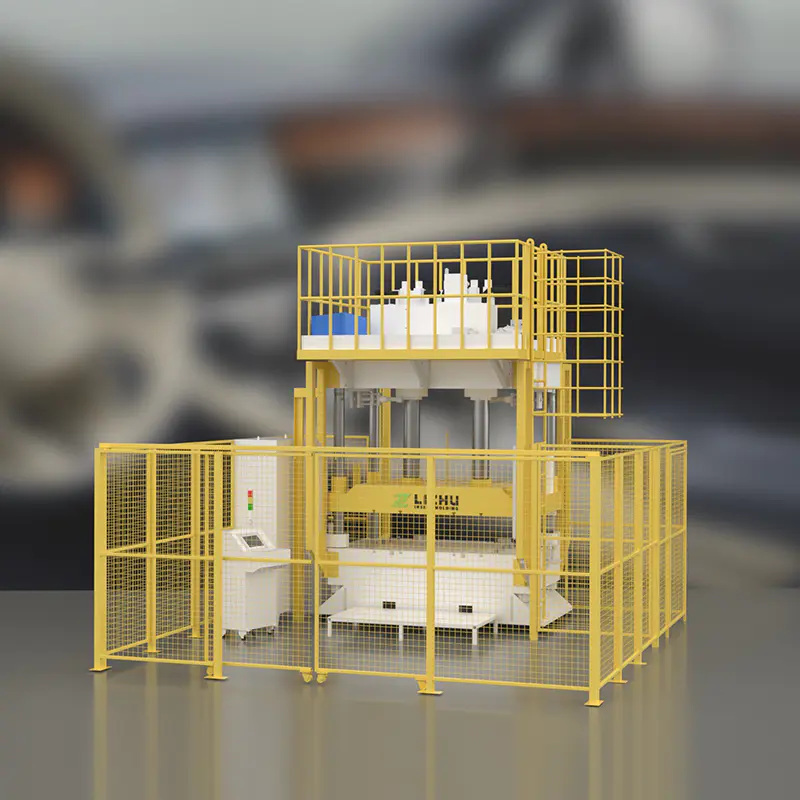 Autóipari külső fröccsöntő gép bélyegzéshez és alakításhoz Függőleges hydraulic press uses stamping force and precise molds to punch, trim, bend, or shape automotive exterior parts in batch production. Termék megtekintése →
Betétes nehéz és több anyagú alkatrészek
A préselt fémre szerelt kábelszerelvények, a műanyag keretre öntött tömítések és a kétszínű gombok egy tulajdonságot osztanak meg: valamit a formába kell helyezni, mielőtt a műanyag megérkezne. A csúszóasztalos és a forgóasztalos elrendezések lehetővé teszik a betöltést, miközben egy másik állomás lehűl, ami gyakran a 30 másodperces és a 15 másodperces ciklus közötti különbség.
Mennyibe kerül valójában a gép öt éven keresztül
A vételár egy fröccsöntő gép ötéves költségének legkisebb sora.
Energia és anyag
Lövésenkénti energia, indítási hulladék és öblítő keverék termelési órákkal, és ezek az első költségek, amelyeket egy szervo vagy teljesen elektromos gép csökkent.
Formák és állásidő
A rossz rögzítés okozta felvillanás korán elhasználja a formákat. Egy óra nem tervezett leállás egy közepes méretű gépen általában többe kerül, mint egy év alkatrészrendelés.
Emberek és tér
A függőleges elrendezés csökkenti a kezelési lépéseket, és a kompakt lábnyomok csökkentik a bérleti díjat. A képzés és az átállási idő dönti el, hogy egy új forma milyen gyorsan kezd megtérülni.
Kérje írásban a felvételenkénti energiafogyasztást, az ajánlott karbantartási intervallumokat és a tipikus átállási időt, majd hasonlítsa össze ezt a három számot a teljes árajánlat helyett.
Karbantartási pontok, amelyek védik az üzemidőt
A legtöbb nem tervezett leállás öt rutinelemre vezethető vissza, egyik sem drága.
- A hidraulikaolaj hőmérséklete, szintje és a szűrő állapota, nem évente, hanem hetente ellenőrizve.
- Csavar- és hordkopás, amely először zuhanó lövéssúlyként és instabil párnapozícióként jelenik meg.
- A kötőrúd kenése és a persely hézagja, amelyek befolyásolják a befogás ismételhetőségét és a villogást.
- Fűtőszalagok és hőelemek, ahol az egyik meghibásodott zóna a teljes hőmérsékleti profilt torzítja.
- A szorítóerőt minden formacsere után újra kell ellenőrizni, a gépi kijelzés helyett megfelelő erőmérővel.
A gépen elhelyezett rövid ellenőrzőlista több hibát megelőz, mint egy újraépítési ütemterv.
GYIK
Mekkora szorítóerőre van szükségem?
Szorozza meg az alkatrész és a futómű vetített területét az anyag üregnyomási tényezőjével, majd adjon hozzá nagyjából 20 százalékos határt. A vékony falak, a hosszú áramlási utak és a nagy viszkozitású anyagok ezt a tényezőt emelik ki.
Működhet egy függőleges gép felügyelet nélkül?
Igen, miután a betétadagolás, az alkatrészeltávolítás és a minőségellenőrzések automatizáltak. Az elrendezés bizonyos szempontból segít, mert a forma a kezelő felé néz, máshol meg bonyolítja, mert az alkatrész az alsó felére támaszkodik, ahelyett, hogy elszállna.
Mi a különbség a csúszó és a forgógép között?
Egy csúszógép egy alsó formafelet vízszintesen mozgat két pozíció között; egy forgógép két-négy alsó állomást indexel egy függőleges tengely körül. A forgóasztalok nagyobb állomások számára, a tolóasztalok a nagyobb formákhoz illeszkednek.
A szilikon vagy LSR alkatrészekhez speciális gép kell?
Szükségük van egy számukra előkészített gépre: dedikált csavarra és hengerre, precíz alacsony hőmérséklet-szabályozásra, és gyakran hidegfedélzetre vagy szelep-kapu rendszerre az idő előtti kikeményedés megállítására.
Milyen gyakran kell ellenőrizni a szorítóerőt?
Minden formacsere után, és közöttük meghatározott időközönként. Az erő lassú eltolódása a villanás és a penészkopás egyik leggyakoribb rejtett oka.
Építő kiválasztása, nem csak gép
A specifikációs lapok hasonlónak tűnnek a beszállítók között, ezért általában az a különbség, hogy az építtető mennyit hajlandó elmagyarázni a folyamatnak. Kérdezze meg, hogyan tesztelik a gépet a szállítás előtt, mely pótalkatrészek vannak raktáron, hogyan képezik ki a kezelőket az átállásról, és hogy az egyedi elrendezések, például a többszínű vagy az alacsony bázisú gépek házon belül készülnek-e. A LIZHU Machinery például publikál függőleges gépválasztékát és cégprofilját és dokumentálja a függőleges befecskendezést, a hidraulikus prést és a szilikon berendezést a gyári és tanúsítványi adatok mellett.
Kezdje az alkatrészrel, a formával és a kezelő kezével. A gép ebből következik.


