中文简体


Az egyedi fröccsöntő gép egy adott alkatrész köré tervezett prés, nem pedig katalógusból. A rövid válasz arra, hogy szüksége van-e rá: igen, ha legalább egy kemény megkötést, például az alkatrész geometriáját, a lapkakezelést, a gyanta viselkedését vagy a kimeneti célt nem tudja teljesíteni egy szabványos gép anélkül, hogy ne rontja a ciklusidőt, a minőséget vagy a kezelő biztonságát. Nem, ha az Ön alkatrésze már illeszkedik egy szabványos vázhoz, ésszerű biztonsági ráhagyással, mert a szabványos gépek általában gyorsabban szállítanak, olcsóbbak és jobban megőrzik viszonteladási értékét.
Az útmutató további része leírja, hogy valójában mi kerül testre, mely specifikációk módosítják az árat és az ütemezést, hogyan illeszkednek a különböző konfigurációk a különböző munkákhoz, és hol hibáznak leggyakrabban az egyéni projektek.
Mitől lesz egyedi az egyedi fröccsöntőgép?
A testreszabás szinte mindig az öt rendszer valamelyikében kezdődik, és mindegyik módosítja a keretet, az árat és a szállítási ütemtervet.
- Befogó egység: tonnatartalom, kötőrúd-távolság, nyomólap mérete és T-hornyok mintája a formához, nem pedig a katalógus keretéhez igazítva.
- Injekciós egység: a csavar átmérője, az L/D arány, a lövés kapacitása és a hordó kopásállósága a gyantához és a lövés súlyához választott.
- Formába szerelés és asztalmozgatás: fix asztal, egyszemélyes tolóasztal, dupla tolóasztal vagy forgóasztal, az alkatrészek és a betétek betöltésének módjához választva.
- Vezetés és irányítás: hidraulikus, szervo-hidraulikus vagy teljesen elektromos, az alkatrész által igényelt ismételhetőséghez és energiaprofilhoz igazítva.
- Automatizálási felület: robot kézfogások, kilökő szekvenálás, részleges leejtés érzékelés és szállítószalag vagy szemetes elhelyezés.
A dedikált egyedi vonallal rendelkező építők ezeket a változtatásokat csomagként kezelik, nem pedig egyszeri módosításként. Ez azt jelenti, hogy a nem szabványos űrtartalom, a többszínű elrendezések és a függőleges-vízszintes hibrid kialakítások a bilinccsel és a befecskendező egységgel együtt vannak kialakítva, nem pedig utólag csavarozva.
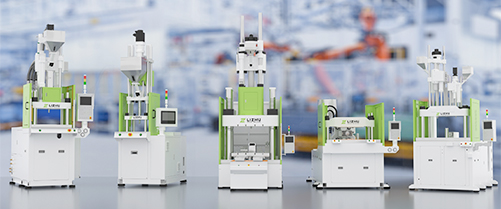
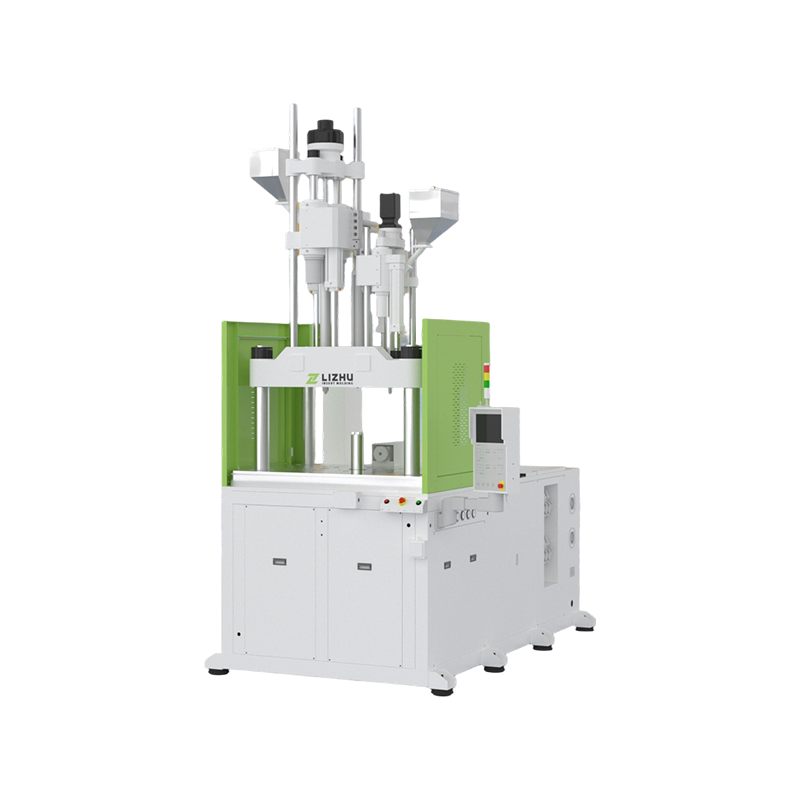 Testreszabott függőleges fröccsöntő gép precíziós betétes fröccsöntéshez Testre szabott függőleges présgép testreszabható bilincsekkel és befecskendező egységekkel, precíziós betétmunkákhoz és több anyagból álló alkatrészekhez elektronikai, autóipari, orvosi és félvezető csomagolásban. Termék megtekintése →
Függőleges vagy vízszintes? Először döntse el a tájolást
A tájolás az első döntés, mert ez határozza meg, hogy a betétek hogyan kerülnek betöltésre, hogyan esnek a kész alkatrészek, és mekkora alapterületre van szüksége a cellának. A függőleges gépek nyerik a legtöbb lapka- és precíziós munkát; a vízszintes gépek nagy, lapos, nagy űrtartalmú alkatrészeket nyernek.
| Megfontolás | Függőleges gép | Vízszintes gép |
|---|---|---|
| Beillesztés betöltés | A gravitáció tartja a betétet a formában, felülről és elölről nyitott hozzáféréssel | A betétekhez általában fixture vagy robot kell |
| Alapterület | Magas, keskeny lábnyom, amely illeszkedik a meglévő munkacellákba | Hosszú lábnyom nagyobb folyosóigénnyel |
| Alkatrész leesés | Az alkatrészek egy csúszdára vagy szállítószalagra hullanak | Az alkatrészek gyakran a kötőrudakon landolnak, vagy kiszállító robotra van szükségük |
| Több állomásos munka | A toló- és forgóasztalok gyakoriak és jól beváltak | Shuttle asztalok lehetségesek, de ritkábban |
| Tipikus trigger | Mély betétek, kis precíziós alkatrészek, többszínű fröccsöntés | Nagy lapos részek, nagy tonnatartalom, vastag részek |
Az árakat és a szállítási időt meghatározó specifikációk
Négy vagy öt specifikáció magyarázza az ugyanarra a részre vonatkozó két árajánlat közötti különbség nagy részét: szorítóerő, befecskendező egység mérete, asztalkonfiguráció, vezérlőcsomag és automatizálási hatókör.
| Specifikáció | Miért költséges a költözés | Mit kell megerősíteni |
|---|---|---|
| Szorítóerő | A nagyobb keret, nyomólap és kötőrudak növelik az anyagköltséget és a megmunkálási költségeket | Szükséges űrtartalom plusz szerény biztonsági ráhagyás, nem kerek szám |
| Injekciós egység | A csavarok, a hengerek és a meghajtó méretezése követi a lövés súlyát és a gyanta viselkedését | A sörétsúly a névleges kapacitás közepén belül marad a stabil olvadékminőség érdekében |
| Táblázat konfiguráció | A csúszó- és forgóasztalok mechanikát, védelmet és vezérlőket adnak hozzá | A ciklusidő nyereség a hozzáadott költségekhez és karbantartáshoz mérve |
| Irányítás és vezetés | A szervó és a teljesen elektromos csomagok előre többe kerülnek | Energia, ismételhetőség és zajcélok a sejt számára |
| Automatizálási hatókör | A robotok, szállítószalagok és érzékelők meghosszabbítják a tervezési időt | Az interfész definíciók írásban egyeztetve a felépítés megkezdése előtt |
Nem minden projektnek van erre szüksége. Ha az alkatrész illeszkedik egy szabványos vázhoz, akkor a szabványos gép a gyorsabb és olcsóbb út, és ennek az összehasonlításnak az elvégzése, mielőtt az egyedi összeállítás mellett döntene, megéri az erőfeszítést. A kompromisszumokat ebben az útmutatóban ismertetjük költséghatékony szabványos függőleges fröccsöntő gép kiválasztása .
A konfiguráció egyeztetése a gyártási feladattal
A konfigurációnak a munkafolyamatot kell követnie, nem a katalógusoldalt. Az asztal típusa és a befecskendezési egységek száma az a két választás, amely a legjobban módosítja a napi teljesítményt.
Tolóasztalok betétes nehéz formázáshoz
Az egyetlen csúszóasztal lehetővé teszi, hogy az egyik formafél kilábaljon a berakodáshoz, míg a másik továbbra is működőképes marad, ami növeli a kézi áteresztőképességet. A dupla csúszóasztal mindkét felét termelékenyen tartja, és általában ez a választás, amikor a kezelők ciklusonként több lapkát töltenek be.
Forgóasztalok többállomásos ciklusokhoz
A forgóasztalok szétosztják a terhelést, a befecskendezést és a hűtést különálló állomásokon, így a hosszú hűtési idő már nem diktálja a teljes ciklust. Stabil, ismételhető sorrendben közepes térfogatú alkatrészekhez illenek.
Többszínű és függőleges-vízszintes hibridek
Két vagy több fröccsöntő egység egyetlen fröccsöntési ciklussá alakítja a kétlépcsős összeállítást, eltávolítva a ragasztó- vagy hegesztőállomást és a hozzá tartozó hulladékot. Ugyanez a logika vonatkozik a függőleges-vízszintes hibrid elrendezésekre is, ahol egy vízszintes egység kezeli a fő felvételt, és egy függőleges egység veszi a második anyagot.
Többszínű függőleges fröccsöntő gép több anyagból készült precíziós fröccsöntéshez Függőleges prés különböző színek vagy anyagok egy-, két- vagy háromlövéses öntéséhez egy ciklusban, csökkentve az összeszerelési lépéseket és a selejt mennyiségét. Termék megtekintése → Nagy, alacsony bázisú gépek túlméretezett alkatrészekhez
Az alacsony talpú keretek kényelmesen elérhető helyen tartják a magas formákat és a nehéz betéteket, ami akkor számít, ha az alkatrész elég nagy ahhoz, hogy a kezelők ne dolgozhassanak vállmagasságban egész műszakban. A bilincs kapacitását, a lemeztartót és a hozzáférési távolságot együtt kell ellenőrizni.
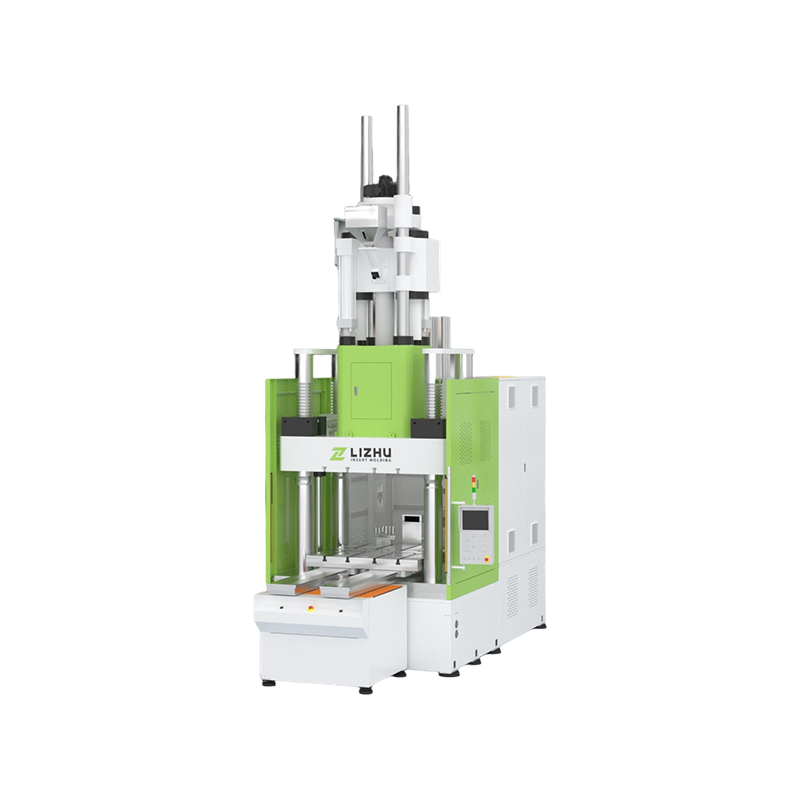 Testreszabott nagyméretű, alacsony bázisú függőleges fröccsöntő gép összetett alkatrészekhez Nagyméretű függőleges formázógép alacsony alappal és nagy tonnás rögzítéssel összetett műanyag alkatrészekhez; a szerszámhoz való hozzáférés, a szorítókapacitás és az automatizálás tervezése alakítja a beruházást. Termék megtekintése →
Automatizálás és vezérlés: A csendes költséghajtók
Az automatizálás az a hely, ahol az egyedi projektek csendben nyernek vagy veszítenek üzleti hasznukból, mivel a gép gyakran a beruházás kisebbik fele.
- Robot vagy csapszedő integráció: a szerelési, elérési és kézfogási jeleket a keret hegesztése előtt meg kell határozni.
- Kidobó és részleges leejtés megerősítése: érzékelők, amelyek leállítják a ciklust ahelyett, hogy egy rövid lövést hagynának a szemetesbe.
- Penészvédelem és folyamatfelügyelet: az üregnyomás vagy a kötőrúd feszültségének felügyelete, hasznos, ha az alkatrészek drágák vagy a biztonsággal kapcsolatosak.
- Nyomon követhetőség: lövésadatok naplózása és exportálása, amelyet egyre gyakrabban kérnek az orvosi és autóipari ügyfelek.
A védőburkolatok, érzékelők és interfészek szállítás utáni utólagos felszerelése szinte mindig többe kerül, mint a tervezési szakaszban történő megadása.
Közbeszerzési kockázatok, amelyeket érdemes megtervezni
A kockázatok, amelyek leggyakrabban kisiklik az egyéni géprendelést, a homályos elfogadási kritériumok, a szerszám és a gép közötti eltérések és az alábecsült üzembe helyezési idő.
- Meghatározatlan átvételi tesztek: a beszerzési megrendelés aláírása előtt állapodjon meg a gyantáról, a formáról, a megcélzott ciklusidőről és a minta mennyiségéről.
- Nem megfelelő szerszámok: A fúvóka sugarát, a helymeghatározó gyűrűt, a kilökőmintázatot és a nyomólap T-hornyokat a tényleges formarajzhoz kell hasonlítani, nem pedig annak leírásához.
- Alulbecsült üzembe helyezés: hagyjon időt a telepítésre, a közüzemi ellenőrzésre, a biztonsági ellenőrzésre és a kezelői képzésre, mielőtt a teljes termelési célokat alkalmaznák.
- Ellenőrizetlen összeállítási képesség: kérés a gyári áttekintés vagy dokumentált építési szakaszban készült fényképek, különösen nem szabványos tonnatartalom esetén.
Gyakran Ismételt Kérdések
Mennyi ideig tart egy egyedi fröccsöntő gép megépítése?
Hosszabb, mint egy szabványos modell, mert a tervezés, az öntés és a megmunkálás alkatrész-specifikus. Az árajánlatok általában több héttel a szokásos szállítás után érkeznek, a szóródást a mennyiség, az ellenőrző csomag és az alkatrészek átfutási ideje határozza meg. Egyetlen szállítási dátum helyett kérjen mérföldkő ütemezést.
Mennyivel kerül többe egy egyedi gép, mint egy normál?
Nincs fix százalék. A keret adaptációja mérsékelt, míg az új nyomólapok, az extra befecskendező egységek vagy a teljes automatizálás lényegesen többet. Az őszinte szabály az, hogy a költségek nyomon követik, hogy a tervezés milyen messze van a legközelebbi szabványos modelltől.
Módosítható-e egy szabványos gép egyedi rendelés helyett?
Gyakran igen, és általában ez az olcsóbb út, amikor a változtatások a fúvókákra, a kidobó mintázatokra, a fúrólap fúrására vagy a szabályozási paraméterekre korlátozódnak. Ha a szorítóerőt vagy az asztal mozgását meg kell változtatni, egy erre a célra épített keret általában megbízhatóbb, mint egy erősen módosított szabvány.
Milyen információkra van szükségem, mielőtt árajánlatot kérek?
Küldje el az alkatrészrajzot, a gyanta adatlapot, a formarajzot, a tervezett ciklusidőt, az éves mennyiséget, a lapka részleteit, valamint az automatizálási és minőségi követelményeket. A hiányzó gyanta- és penészadatok a leggyakoribb oka az árajánlat elakadásának.
Az egyedi fröccsöntő gép akkor éri el a prémiumát, ha egy szabványos keret valóban nem tudja megtartani az alkatrészt, a betétet vagy a ciklust. Dolgozzon visszafelé az alkatrésztől: először rögzítse a tájolást, majd a befogási és befecskendezési specifikációkat, majd a táblázat elrendezését, amely megfelel a kezelők tényleges be- és kirakodásának, végül pedig az automatizálási és elfogadási kritériumok. Tegye ezt, és az egyedi összeállítás kiszámítható marad mind a költségek, mind a teljesítmény tekintetében; hagyja ki, és még egy jól megépített gép is nehezen tudja eltalálni a számokat a padlón.